Le laminage de filetage est un processus de fabrication important qui améliore la cohérence dimensionnelle, la finition de surface et les performances en fatigue d'une vis à tête hexagonale. En formant des filetages par déformation plastique contrôlée plutôt qu'en coupant du matériau, les fabricants peuvent préserver un flux de grains métalliques plus continu et introduire des contraintes résiduelles de compression bénéfiques au niveau des pieds de filetage. Chez SHENGFA, nous prenons en compte ensemble la sélection des matériaux, la géométrie des filetages, la frappe à froid et le traitement thermique pour produire des fixations fiables pour les applications automobiles, de construction, de machines agricoles et d'équipements industriels.
Lorsque nous évaluons les performances d’une vis à tête hexagonale, nous accordons une attention particulière au processus de fabrication du filetage. Les threads ne sont pas simplement une fonction de connexion. Ils affectent directement la façon dont la fixation s'engage dans un écrou ou un trou taraudé, répartit la force de serrage et répond aux charges mécaniques répétées.
Le laminage de filetage est un processus de formage à froid qui crée des filetages externes en pressant une ébauche métallique cylindrique entre des matrices durcies. Au lieu d'enlever de la matière par découpe, les matrices appliquent une pression contrôlée et forcent l'acier à s'écouler dans le profil de filetage requis. Ce processus forme les crêtes, les racines et les flancs du filetage sans produire de copeaux d'usinage conventionnels.
Pour les fixations en acier au carbone et en acier allié, le matériau doit avoir une ductilité appropriée pour résister à cette déformation. Le diamètre initial de l'ébauche, la géométrie de la matrice, la pression de roulement, la lubrification et l'alignement influencent tous les dimensions finales du filetage.
Chez SHENGFA, nous considérons le roulage de filetage comme faisant partie du flux de travail complet de fabrication de fixations. Notre expérience dans la fabrication de métaux de précision, y compris le forgeage et l'usinage CNC, nous aide à comprendre comment les matériaux et les conditions de formage en amont influencent le composant fini.
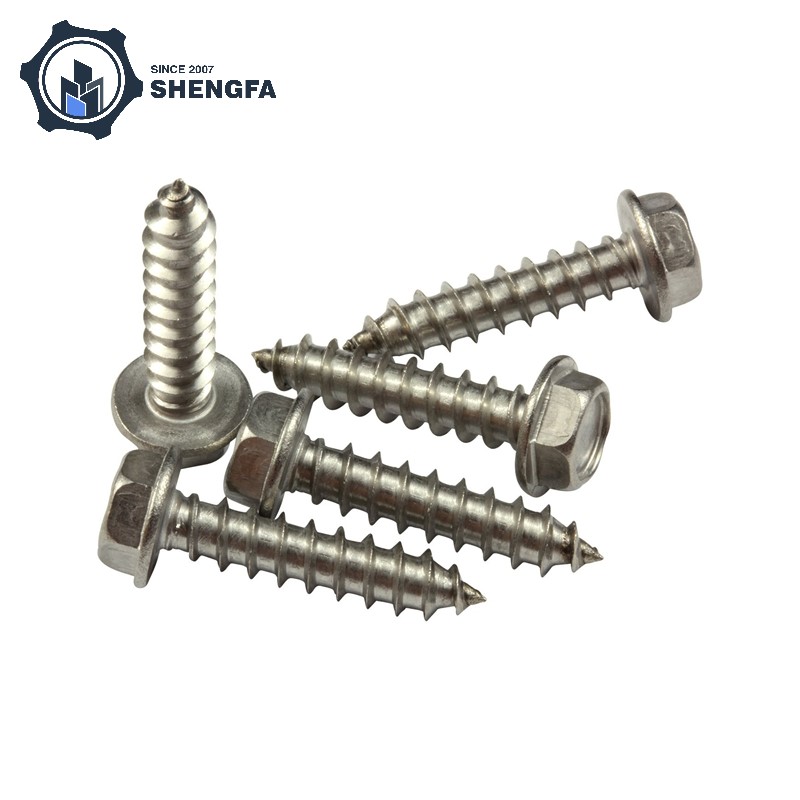
L’un des principaux avantages du roulage de filets est son effet sur la structure métallique. Lors du filetage, un outil de coupe enlève de la matière pour créer le profil du filetage, interrompant ainsi le flux de grain d'origine sur la surface usinée. Lors du laminage, le matériau est déplacé et remodelé sous pression.
Cela permet au flux de grains métalliques de suivre le contour du filetage formé de manière plus continue. Au niveau des pieds de filetage, où des concentrations de contraintes peuvent se développer sous des charges de traction et cycliques, cette différence structurelle peut être particulièrement importante.
Pour une vis à tête hexagonale utilisée dans les assemblages automobiles ou les machines lourdes, la préservation d'un flux de grain favorable contribue à des performances mécaniques plus fiables. Cependant, la résistance réelle dépend toujours de la composition de l’acier, du traitement thermique, de la géométrie du filetage et de la qualité de fabrication.
Les fixations utilisées dans les moteurs, les machines agricoles, les pompes et les équipements industriels subissent rarement uniquement des charges statiques. Les vibrations, les tensions alternées et les forces de serrage répétées peuvent progressivement provoquer des dommages dus à la fatigue.
Le roulage de filetage peut améliorer la résistance à la fatigue grâce à deux mécanismes liés. Premièrement, la déformation à froid provoque un écrouissage local autour du profil du filetage. Deuxièmement, le processus peut introduire des contraintes résiduelles de compression à proximité des racines des filets. Ces contraintes aident à contrecarrer les contraintes de traction qui autrement favoriseraient l'initiation de fissures de fatigue.
D'après notre expérience, cet avantage est particulièrement pertinent lorsqu'une connexion filetée fonctionne sous des charges répétées. Néanmoins, le roulage des filets ne peut à lui seul éliminer la rupture par fatigue. Une précharge correcte, un engagement de filetage approprié, un couple d'installation et une conception de joint restent tout aussi importants.
La qualité de la surface du filetage influence la façon dont une vis s'engage avec son composant d'accouplement. Des marques d'usinage grossières, des variations dimensionnelles ou un profil de filetage incohérent peuvent augmenter la friction et rendre l'assemblage moins prévisible.
Avec des matrices de laminage correctement contrôlées, le processus produit une surface de filetage lisse et une géométrie reproductible. Les dimensions importantes comprennent le diamètre principal, le diamètre mineur, le diamètre primitif, le pas du filetage et l'angle de flanc.
Pour les vis à tête hexagonale métriques, les spécifications de filetage grossier courantes incluent M6 × 1,0, M8 × 1,25, M10 × 1,5 et M12 × 1,75. Il s'agit d'exemples de filetage standard plutôt que d'une limitation des tailles de produits disponibles. La classe de tolérance requise et les spécifications du filetage correspondant doivent toujours être confirmées par rapport au dessin d'application ou à la norme applicable.
Le dénudage du fil se produit lorsque les fils engagés se déforment ou se cisaillent sous une charge excessive. Le laminage de filetage peut améliorer l'état de surface local et durcir le matériau, favorisant ainsi une meilleure résistance à la déformation du filetage dans des conditions de matériau et de conception appropriées.
Cependant, la résistance au décapage n’est pas déterminée uniquement par la méthode de fabrication. La qualité du matériau, la longueur d'engagement, la résistance des écrous ou des trous taraudés, les dimensions du filetage et la charge appliquée affectent tous le résultat. Nous considérons donc le joint fileté complet plutôt que d’évaluer la vis isolément.
Le roulage et le filetage peuvent tous deux produire des filetages externes fonctionnels, mais ils fonctionnent différemment et offrent des avantages de fabrication différents. Pour les séries de production impliquant des fixations en acier conventionnelles, le laminage est souvent préféré en raison de son utilisation des matériaux, de son efficacité de production et de ses avantages mécaniques potentiels.
| Facteur de comparaison | Fil à rouler | Coupe-fil |
|---|---|---|
| Principe de fabrication | Forme des fils par déformation plastique | Enlève de la matière à l'aide d'un outil de coupe |
| Enlèvement de matière | Pas de copeaux de coupe conventionnels | Produit des copeaux lors de l'usinage |
| Flux de grains | Peut suivre le profil du fil formé | Interrompt le flux de grain d'origine |
| Finition de surface | Généralement lisse et homogène | Dépend des conditions de coupe et de l'outillage |
| Performances en fatigue | Peut bénéficier de l’écrouissage et des contraintes résiduelles de compression | Plus sensible aux marques de surface et aux conditions d’usinage |
| Efficacité de production | Bien adapté à une production reproductible et à grand volume | Utile pour les petits lots et les géométries spécialisées |
| Exigences en matière d'outillage | Nécessite des matrices à rouler de précision | Utilise des matrices de découpe, des tarauds ou des outils d'usinage |
Pour les fixations industrielles standards, nous considérons généralement le roulage de filetage comme un choix pratique lorsque le matériau, les dimensions et le volume de production sont adaptés. Le filetage a toujours sa place dans la production en petits lots, les composants de grand diamètre et les configurations de filetage spéciales où le roulage peut ne pas être pratique.
Une haute qualitéVis à tête hexagonalene vient pas uniquement du filage. Ses performances sont déterminées par plusieurs étapes de fabrication connectées. Chez SHENGFA, nous nous concentrons sur la relation entre les propriétés des matériaux, la précision du formage et les exigences de l'application finale.
Nous prenons en compte la résistance requise, l’environnement de travail et l’exposition à la corrosion avant de sélectionner la nuance d’acier. L'acier au carbone est couramment utilisé pour la fixation mécanique et structurelle générale, tandis que l'acier allié convient aux applications nécessitant une résistance mécanique plus élevée après un traitement thermique approprié. L'acier inoxydable est une option pratique pour les environnements où la résistance à la corrosion est une priorité.
Avant le roulage du filetage, l'ébauche de vis doit avoir une tête et une tige formées avec précision. La frappe à froid utilise la force de compression pour façonner le métal selon la géométrie de tête requise. Ce processus est largement utilisé dans la production de fixations car il prend en charge des dimensions reproductibles et une utilisation efficace des matériaux.
Pour les composants à tête hexagonale, nous prêtons attention aux dimensions des surplats, à la hauteur de la tête, à l'état de la surface d'appui et à la transition entre la tête et la tige. Ces caractéristiques affectent l'engagement de la clé, la stabilité de l'installation et le transfert de charge à travers le joint.
Le traitement thermique est choisi en fonction de la qualité du matériau et des propriétés mécaniques requises. La trempe et le revenu peuvent augmenter la résistance et la dureté des aciers au carbone et alliés appropriés, tandis que le cycle thermique spécifique doit être adapté aux spécifications de la fixation.
Nous considérons également la finition des surfaces en fonction de l'environnement de travail. Le zingage offre une protection générale contre la corrosion, tandis que la galvanisation à chaud est généralement envisagée pour les fixations structurelles exposées aux conditions extérieures. L'oxyde noir offre une finition industrielle plus foncée avec une protection limitée contre la corrosion et nécessite normalement une protection supplémentaire dans les environnements exigeants. L'acier inoxydable repose principalement sur sa composition en alliage pour sa résistance à la corrosion.
Un détail qui mérite d’être souligné est la séquence du processus. Les fils roulés avant ou après le traitement thermique final peuvent produire différentes caractéristiques de contrainte résiduelle et de fatigue. Pour les applications de fatigue exigeantes, la séquence de fabrication spécifiée doit être examinée par rapport à la norme de fixation pertinente plutôt que de supposer qu'une séquence convient à chaque vis.
La combinaison d'une installation sécurisée à l'aide d'une clé, d'un engagement fiable du filetage et d'une résistance mécanique appropriée rend la vis à tête hexagonale utile dans de nombreux secteurs industriels. Le roulage du filetage est particulièrement utile lorsqu'une qualité de filetage constante et des chargements répétés sont importants.
Les fixations automobiles sont exposées à des vibrations, des changements de température et des contraintes mécaniques répétées. Les vis à filetage fileté peuvent être utilisées dans les accessoires de moteur, les ensembles de châssis, les supports et les connexions de montage d'équipement appropriés. Le niveau de résistance, le revêtement et les spécifications de filetage requis doivent correspondre aux exigences de conception du composant.
Les tracteurs, les équipements de récolte, les pompes et les machines industrielles fonctionnent souvent dans des environnements impliquant de la poussière, de l'humidité, des vibrations et des charges variables. La sélection de la nuance d'acier et de la finition de surface appropriées permet de maintenir la fiabilité de la fixation pendant l'entretien.
Les fixations à tête hexagonale sont largement utilisées dans les structures en acier, les fondations d'équipements, les cadres de support et les installations mécaniques. Pour les connexions structurelles, la norme spécifiée en matière de boulons ou de vis, la classe de résistance, les dimensions et les exigences en matière de revêtement doivent être vérifiées avant la production.
Les systèmes marins et les installations industrielles peuvent exposer les fixations à des environnements humides ou corrosifs. Des nuances d'acier inoxydable ou des revêtements de protection appropriés peuvent être sélectionnés en fonction des conditions d'exposition réelles. Dans ces applications, la compatibilité des matériaux et le risque de corrosion galvanique doivent également être pris en compte.
Pour faciliter la comparaison des principales considérations de fabrication, nous avons résumé la relation entre le roulage des filets et les caractéristiques de performance d'unVis à tête hexagonaleci-dessous.
| Facteur de fabrication | Avantages en termes de performances | Problème d'application typique |
|---|---|---|
| Laminage à froid | Écrouissage et cohérence améliorée du filetage | Chargement mécanique répété |
| Flux de grains continu | Prend en charge les performances de fatigue au niveau du profil du filetage | Vibrations et contraintes cycliques |
| Contrôle de précision des matrices | Dimensions de pas et de filetage constantes | Compatibilité des écrous et des trous taraudés |
| Trempe et revenu | Ajuste la dureté et la résistance mécanique | Exigences de fixation à haute résistance |
| Revêtement protecteur | Améliore la protection contre la corrosion | Environnements extérieurs et humides |
| Sélection des matériaux | Répond aux exigences mécaniques et environnementales | Équipement automobile, maritime et lourd |
Fondée en 2007, Ningbo Shengfa Hardware a développé une expérience de fabrication dans les domaines du moulage à modèle perdu, du moulage sous pression, du forgeage et de l'usinage CNC. Basés à Ningbo, Zhejiang, en Chine, nous servons des clients dans les secteurs de l'automobile, des équipements médicaux, des machines agricoles et maritimes.
Notre approche des composants métalliques commence par comprendre comment une pièce sera utilisée. Pour les produits de fixation, cela signifie prendre en compte le choix des matériaux, les exigences dimensionnelles, les charges mécaniques et l'exposition environnementale au lieu de se concentrer uniquement sur l'apparence.
Lors du développement d'une vis à tête hexagonale personnalisée, nous pouvons évaluer le matériau requis, les dimensions de la tête, le diamètre de la tige, le pas du filetage, la longueur, la qualité mécanique et le traitement de surface selon les spécifications du projet. Les dessins, les échantillons et les détails de l'application nous aident à évaluer le processus de fabrication et à identifier les exigences de production potentielles avant d'aller de l'avant.
Nous pensons qu'une fabrication fiable de fixations dépend d'un contrôle cohérent des processus et d'une communication technique claire. Qu'un projet implique des composants industriels standard ou des pièces métalliques personnalisées, notre objectif est de fournir des solutions de fabrication pratiques en mettant l'accent sur la qualité, la livraison et la rentabilité.
En savoir plus surCapacités de fabrication de SHENGFAet notre expérience dans la fabrication de métaux de précision.
Le laminage de filetage est un processus de formage à froid qui crée des filetages externes en pressant une ébauche métallique entre des matrices durcies. Le matériau s'écoule dans le profil du filetage au lieu d'être retiré par découpe. Cette méthode peut produire des dimensions de filetage constantes, des surfaces lisses et des propriétés mécaniques favorables.
Les vis filetées offrent généralement des avantages en termes de performances en fatigue et en cisaillement, car la déformation à froid peut améliorer la dureté locale, préserver un écoulement plus continu des grains et introduire des contraintes résiduelles de compression. Cependant, la résistance réelle dépend de la qualité du matériau, du traitement thermique, de la géométrie du filetage et des conditions de fabrication.
Oui. Le laminage de filetage peut améliorer la résistance à la fatigue en réduisant les conditions de surface défavorables et en introduisant des contraintes résiduelles de compression à proximité des racines du filetage. Ces effets contribuent à retarder l’initiation des fissures de fatigue sous chargement cyclique, bien que le résultat final dépende également de la conception des joints et des conditions d’installation.
Les matériaux courants comprennent l'acier au carbone, l'acier allié et les nuances d'acier inoxydable appropriées. Le matériau doit avoir une formabilité suffisante pour le processus de laminage sélectionné. Sa composition, sa dureté et ses propriétés mécaniques doivent être évaluées avant la production.
Oui, lorsque la qualité de la fixation, la conception du filetage et la configuration du joint sont correctement sélectionnées. Les filetages roulés peuvent offrir de meilleures performances en fatigue, mais la résistance aux vibrations dépend également d'une précharge correcte, de la rigidité des joints, des méthodes de verrouillage et du couple d'installation.
Le laminage de filets permet d'obtenir des dimensions de filetage constantes lorsque le diamètre de l'ébauche, la géométrie de la matrice, l'alignement de la machine et les paramètres du processus sont correctement contrôlés. Les dimensions d'inspection importantes comprennent le diamètre primitif, le diamètre majeur, le diamètre mineur et le pas du filetage.
Nous vous recommandons de fournir la qualité du matériau, le diamètre nominal, la longueur de la vis, le pas de filetage, les dimensions de la tête, les exigences en matière de propriétés mécaniques, la finition de surface, la norme applicable et l'environnement d'application attendu. Des dessins techniques ou des échantillons physiques peuvent également aider à clarifier les exigences de fabrication.
Fondée en 2007, SHENGFA propose des services de moulage à modèle perdu, de moulage sous pression, de forgeage et d'usinage CNC. Nous évaluons les dessins du projet, les exigences en matière de matériaux, les dimensions et les conditions d'application pour identifier les solutions de fabrication appropriées pour différents composants industriels.
Le laminage de filetage joue un rôle important dans l'amélioration de la fabrication des vis à tête hexagonale en formant des filetages cohérents, en maintenant un flux de grains de métal plus continu et en créant des conditions de surface bénéfiques pour les performances en fatigue. Ses avantages sont particulièrement pertinents pour les fixations exposées à des vibrations, à des charges répétées et à des conditions mécaniques exigeantes.
Chez SHENGFA, nous comprenons que la fiabilité des fixations dépend de plus d'une seule opération de production. La sélection des matériaux, la frappe à froid, la géométrie du filetage, le traitement thermique et la finition de surface doivent fonctionner ensemble pour répondre aux exigences de l'application finale. En évaluant soigneusement ces facteurs, nous visons à fournir des solutions de fabrication de métaux pratiques et fiables aux clients industriels du monde entier.
-