

Les composants métalliques complexes créent souvent un problème de fabrication fondamental : plus la géométrie devient complexe, plus il est difficile de la produire avec précision sans ajouter plusieurs étapes d'usinage ou d'assemblage.Pièces de moulage de précision en acier inoxydableoffre un moyen pratique de former des formes qui seraient difficiles, voire parfois peu rentables, à produire à partir d'un matériau solide.
Mais cela ne signifie pas que toutes les formes complexes peuvent être moulées avec succès. Des parois minces, des passages étroits, des transitions nettes, des cavités profondes et de petites ouvertures imposent toutes des exigences différentes au processus de coulée. La vraie question n’est pas simplement de savoir si le moulage de précision en acier inoxydable peut produire des géométries complexes, mais jusqu’où le processus peut aller tout en maintenant un flux de métal sain, un contrôle dimensionnel et une qualité de surface utilisable.
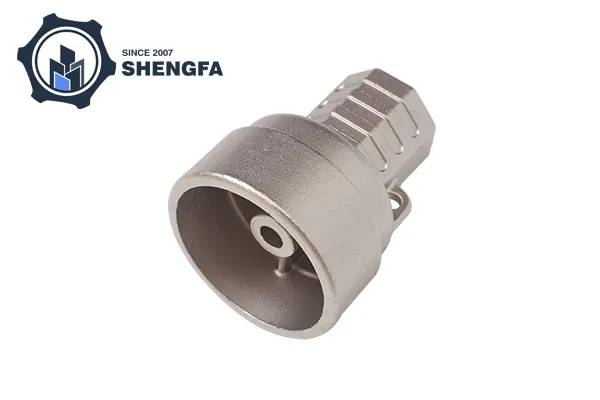
Le moulage de précision commence par un motif détaillé en cire ou en polymère. Une coque en céramique est construite autour du motif, après quoi le motif est retiré et de l'acier inoxydable fondu est versé dans la cavité résultante.
Étant donné que le moule est créé autour de la géométrie réelle du composant, le processus ne dépend pas entièrement du fait que les outils de coupe atteignent chaque surface. C’est l’un de ses principaux avantages pour les pièces compliquées.
Les fonctionnalités qui peuvent souvent être incorporées dans un seul moulage comprennent :
Pour un composant usiné, la production de ces fonctionnalités peut nécessiter plusieurs configurations, des outils spécialisés ou des composants séparés assemblés par la suite. Le moulage de précision peut réduire le nombre d'opérations de fabrication individuelles en formant une plus grande partie de la géométrie directement dans le moule.
Des parois minces sont possibles, mais elles font partie des caractéristiques les plus sensibles d'un processus de moulage à modèle perdu.
Lorsque des pièces de moulage de précision en acier inoxydable en fusion pénètrent dans une section mince, le métal perd rapidement de la chaleur car le moule environnant absorbe la chaleur. Si le métal se solidifie avant que la cavité ne soit complètement remplie, des défauts tels que des erreurs de course ou des sections incomplètes peuvent survenir.
Plusieurs variables déterminent si une paroi mince peut être remplie avec succès :
| Facteur | Effet sur les sections minces |
|---|---|
| Épaisseur de paroi | Détermine la rapidité avec laquelle le métal perd de la chaleur |
| Température de coulée | Influence la fluidité du métal |
| Composition de l'alliage | Différentes qualités se comportent différemment lors du remplissage |
| Température de la coque | Affecte la vitesse de solidification |
| Conception de portail | Contrôle la façon dont le métal en fusion atteint les zones minces |
| Géométrie de la pièce | Des transitions brusques peuvent interrompre le flux de métal |
| Taille de coulée | Les pièces plus grandes peuvent nécessiter différentes stratégies de remplissage |
C'est pourquoi il n'existe pas d'épaisseur de paroi minimale universelle qui s'applique à chaque pièce moulée de précision en acier inoxydable. La limite pratique dépend de l'alliage, des dimensions des composants, du système de coque, de la température de coulée et de la géométrie globale.
Une erreur courante consiste à évaluer un composant uniquement par sa paroi la plus fine. En pratique, toute la géométrie détermine la facilité avec laquelle le métal en fusion peut atteindre cette paroi.
Par exemple, une nervure courte et mince reliée à une section relativement épaisse peut être plus facile à remplir qu'une paroi mince longue et isolée. De même, une fine surface incurvée peut se comporter différemment d’une fine section plate.
Les concepteurs doivent donc considérer :
Plus une paroi mince est longue, plus le risque de solidification prématurée avant que la cavité ne soit entièrement remplie est grand.
Les sections minces reliées à des masses plus grandes peuvent présenter des différences de refroidissement et de solidification. Des transitions appropriées peuvent aider à réduire les contraintes localisées et les défauts de moulage.
Les coins internes pointus peuvent compliquer l’écoulement du métal et créer une concentration de contraintes. Les petits rayons sont généralement plus faciles à gérer que les transitions brusques à 90 degrés.
Les canaux internes doivent permettre au métal en fusion d'entrer et à l'air ou aux gaz de s'échapper. Les passages extrêmement étroits ou profonds peuvent devenir plus difficiles à reproduire de manière cohérente.
Le moulage à modèle perdu est souvent associé à des formes complexes, mais il existe des limites pratiques.
Une conception peut devenir difficile lorsqu'elle combine plusieurs caractéristiques extrêmes à la fois, par exemple une paroi très fine, une cavité longue et étroite, un passage interne profond et une petite ouverture.
À ce stade, la question change de « Peut-il être lancé ? » to “Can it be cast consistently?”
Cette distinction est importante pour la planification de la production. Une géométrie qui peut être produite une seule fois dans des conditions soigneusement contrôlées peut ne pas convenir à une production répétée et stable si la fenêtre de processus est trop étroite.
L'acier inoxydable comprend de nombreuses familles d'alliages différentes, notamment les nuances austénitiques, martensitiques, ferritiques et à durcissement par précipitation. Leur comportement au lancer n’est pas identique.
La note sélectionnée peut influencer :
Pour cette raison, la sélection des matériaux doit avoir lieu en même temps que la conception du moulage plutôt qu'une fois la géométrie finalisée.
Une nuance d'acier inoxydable sélectionnée principalement pour sa résistance à la corrosion, par exemple, peut nécessiter des considérations de processus différentes de celles d'une nuance sélectionnée pour une dureté ou une résistance mécanique plus élevée.
Le processus devient particulièrement utile lorsque plusieurs caractéristiques complexes doivent être incorporées dans un seul composant métallique.
Considérons un boîtier en acier inoxydable contenant des passages incurvés, des bossages de montage, de fines nervures et un profil externe irrégulier. L'usinage de la forme entière à partir d'un bloc solide pourrait générer un gaspillage de matière important et nécessiter plusieurs orientations d'usinage.
Le moulage à modèle perdu peut d'abord former une grande partie de la géométrie de base. L'usinage peut alors être réservé aux surfaces où des tolérances, des filetages, des zones d'étanchéité ou des trous précis plus serrés sont requis.
Cette combinaison est souvent plus pratique que de s'attendre à ce que chaque opération soit effectuée par le moulage ou l'usinage.
Le moulage à modèle perdu permet d'obtenir des surfaces relativement détaillées, mais toutes les caractéristiques ne doivent pas nécessairement être laissées dans l'état tel qu'elles ont été coulées.
Les zones d'usinage post-coulée typiques comprennent :
La clé est de faire la distinction entre la complexité de la forme et la précision dimensionnelle.
Le moulage de précision est bien adapté à la formation de formes complexes. L’usinage CNC reste plus approprié lorsqu’une surface nécessite des tolérances dimensionnelles particulièrement serrées ou un état de surface contrôlé.
Une petite modification du modèle CAO peut parfois faire une différence significative dans le comportement du moulage.
Les considérations de conception utiles incluent :
Des changements soudains de sections fines à épaisses peuvent créer un refroidissement inégal. Des transitions progressives peuvent fournir un modèle de solidification plus prévisible.
L'ajout de rayons appropriés peut améliorer l'écoulement du métal et réduire les concentrations de contraintes localisées.
De grandes différences dans l'épaisseur des sections peuvent produire des vitesses de refroidissement différentes et augmenter le risque de problèmes liés au retrait.
Bien que le moulage de précision ne nécessite pas les mêmes considérations d'ébauche de démoulage que le moulage sous pression conventionnel, la conception globale du modèle et de la coque doit toujours répondre aux exigences de fabrication et de retrait du modèle.
Les surfaces nécessitant un usinage après coulée doivent être identifiées lors de la conception plutôt que ajoutées après coup.
La géométrie externe est généralement plus facile à inspecter que la géométrie interne. Dès qu’un composant contient des passages internes ou des cavités fermées, la vérification devient plus importante.
Selon la pièce, l'inspection peut impliquer :
L'inspection aux rayons X est particulièrement utile lorsque les défauts internes ne peuvent pas être identifiés de l'extérieur. Il peut révéler certaines formes de porosité, de retrait ou d'inclusions sans découper le composant.
Le moulage de précision a tendance à avoir du sens lorsqu'un composant combine une géométrie complexe, des dimensions relativement petites ou moyennes, des caractéristiques difficiles à usiner et la nécessité de réduire le nombre de pièces assemblées.
Cela peut être moins attrayant lorsque :
Le meilleur processus dépend donc de l’ensemble du composant plutôt que d’une seule caractéristique attrayante.
Avant de sélectionner le moulage de précision en acier inoxydable, il convient de répondre à plusieurs questions :
Répondre à ces questions dès le début peut révéler des problèmes potentiels de moulage avant le début de l'outillage et de la production.
Le moulage de précision en acier inoxydable peut gérer des géométries complexes et des caractéristiques de parois minces, mais ses capacités ne sont pas illimitées. Les résultats réussis dépendent de la relation entre l'épaisseur de la paroi, la géométrie, la sélection de l'alliage, la température du métal, les conditions de la coque, la conception du point d'injection et le comportement de solidification.
L’application la plus forte n’est pas simplement une pièce de forme compliquée. Il s'agit d'un composant dans lequel une géométrie complexe peut être formée efficacement par moulage tandis que les zones critiques en termes de précision sont finies par usinage et vérifiées par une inspection appropriée.
Pour les pièces de fonderie de précision en acier inoxydable, l’approche la plus utile consiste donc à évaluer la géométrie complète plutôt que de se concentrer sur une seule épaisseur de paroi minimale. Un moulage bien conçu fonctionne avec le comportement de l'acier inoxydable fondu au lieu de forcer le processus à reproduire des caractéristiques fondamentalement difficiles à remplir ou à solidifier de manière cohérente.
-


