Les gens commencent souvent par les qualités de matériaux lorsqu'ils parlent de boulons et d'écrous, et sur le papier, cela a du sens. Normes, classes de résistance, composition chimique : tout cela est nécessaire. Mais si vous consacrez suffisamment de temps à la production réelle, vous remarquerez que ces étiquettes n’expliquent pas entièrement pourquoi certaines fixations se comportent de manière cohérente alors que d’autres ne le font pas. La différence a tendance à apparaître plus tôt, dans la partie la moins visible du processus, quelque part entre la sélection des matières premières et la première étape de formage.
ÀQuincaillerie Ningbo Shengfa, nous avons vu des cas où deux lots de matériaux répondent aux mêmes spécifications, mais réagissent différemment une fois entrés en forge. Ce n’est pas toujours dramatique. Parfois, il s’agit simplement d’une légère différence dans la façon dont le matériau s’écoule sous pression ou dans la façon dont il réagit aux changements de température. Mais ces petites différences ne disparaissent pas : elles restent dans la partie, influençant discrètement tout ce qui va suivre.
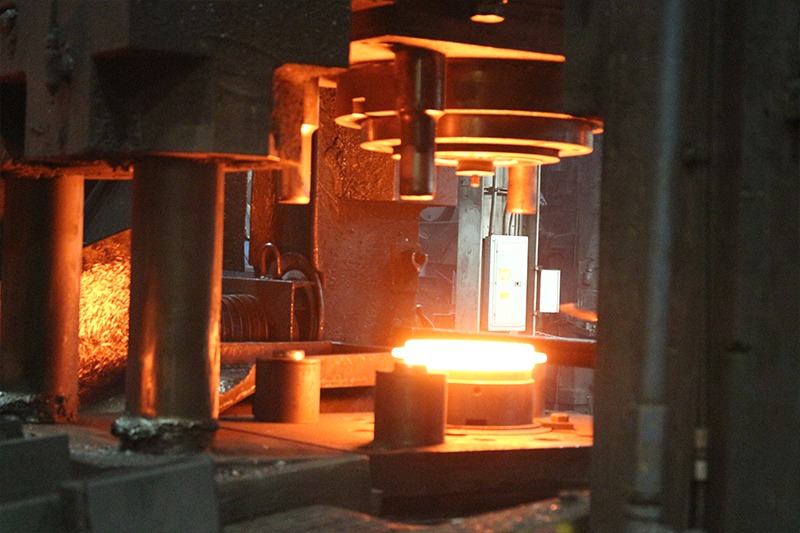
Forgeage, en ce sens, est plus que façonner. Il définit une sorte de condition interne pour la fixation. Si le contrôle de la température n’est pas stable ou si la déformation est inégale, des contraintes internes peuvent s’accumuler d’une manière qui n’est pas immédiatement visible. Un boulon peut parfaitement paraître après sa formation. Les dimensions peuvent toujours être dans les limites de tolérance. Mais la structure à l’intérieur est peut-être déjà moins stable que prévu. Cela ne pose pas toujours de problèmes immédiats, c’est pourquoi il est facile de l’ignorer. Au lieu de cela, il apparaît plus tard, parfois pendant le filetage, parfois pendant le traitement thermique, et parfois seulement après que la fixation a été en service pendant un certain temps.
La même idée devient encore plus claire lorsque l’on travaille avec des pièces en aluminium. Comparé à l’acier, l’aluminium a tendance à réagir plus rapidement aux variations du processus. Une petite fluctuation de température ou de pression peut entraîner des différences notables de forme ou d’état de surface. D’une certaine manière, l’aluminium expose les problèmes plus rapidement. Il ne tolère pas très bien les incohérences, ce qui en fait un rappel utile de l’importance réelle du contrôle précoce.
Des processus tels que le moulage ou le moulage de précision ajoutent une autre couche à cela. Ils offrent une flexibilité de forme, en particulier pour les composants plus complexes, mais ils nécessitent également un contrôle minutieux des vitesses de refroidissement et du flux de matériaux. Si ce contrôle n'est pas stable, des défauts internes ou des variations structurelles peuvent se répercuter sur l'usinage. Alors même avantUsinage CNCcommence, le résultat est déjà influencé par des décisions prises bien plus tôt.
Ce qui devient clair au fil du temps, c’est que la fiabilité ne commence pas dès l’inspection. Cela commence au point où le matériau commence à changer de forme. Et si cette étape n’est pas régulière, tout ce qui suit doit redoubler d’efforts pour compenser.
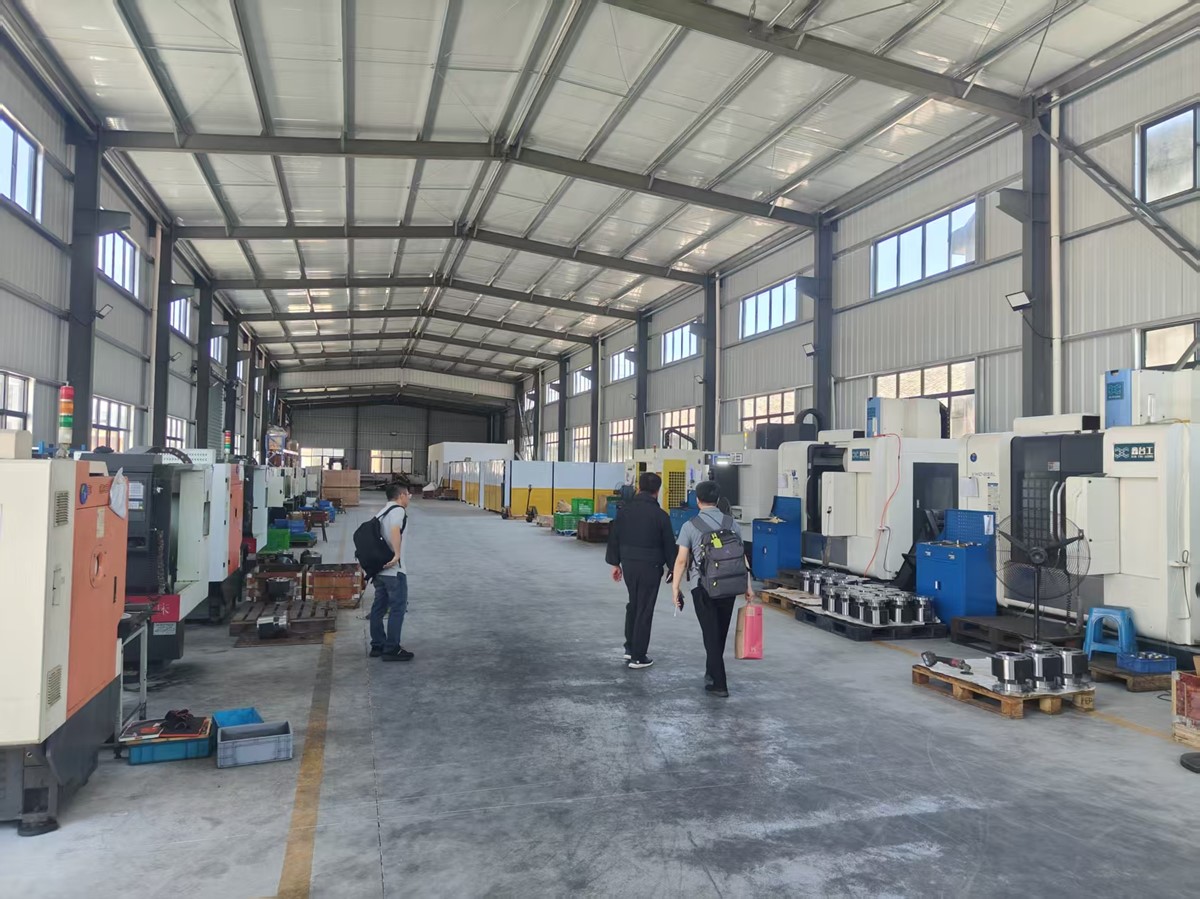
Une fois le formage terminé, l’usinage CNC prend le relais, et c’est là que la plupart des gens s’attendent à ce que la précision soit pleinement définie. Les dessins sont suivis, les tolérances sont vérifiées et tout semble entrer dans une phase plus contrôlée. Mais en réalité, l’usinage introduit son propre type de variabilité, en particulier lorsque les séries de production sont importantes et continues.
En pratique, la précision ne consiste pas seulement à atteindre une dimension cible une seule fois. Il s’agit de maintenir le même résultat au fil du temps, sur différents lots, dans des conditions légèrement changeantes. L’usure des outils, par exemple, ne se produit pas d’un seul coup. Cela se produit progressivement, et ce changement progressif peut affecter la façon dont les surfaces sont coupées ou la façon dont les fils sont formés. Si cette situation n’est pas gérée avec soin, elle entraîne de petits changements qui s’accumulent.
Les fils sont particulièrement sensibles. En surface, ils semblent simples : juste un profil défini répété le long d’un arbre. Mais en production, ils dépendent de conditions de coupe stables. Une légère vibration, un changement mineur de la vitesse d'avance ou même une différence de dureté du matériau peuvent modifier la façon dont les filetages sortent. Parfois, la variation est suffisamment petite pour passer l’inspection, mais suffisamment grande pour affecter la manière dont les boulons et les écrous s’engagent lors de l’assemblage.
Chez Ningbo Shengfa Hardware, nous avons appris que rechercher des tolérances extrêmement strictes n'est pas toujours l'approche la plus efficace. Ce qui compte le plus, c’est de savoir si ces tolérances peuvent être maintenues de manière cohérente. Une configuration qui produit des coupes légèrement moins agressives mais reste stable sur de longues séries offre souvent de meilleures performances globales qu'une configuration qui vise la perfection mais fluctue. Cela devient particulièrement important dans la fabrication destinée à l'exportation, où les clients attendent non seulement de la précision, mais aussi une répétabilité sur des milliers, voire des millions de fixations.
L'usinage CNC est également étroitement lié aux processus antérieurs tels que le forgeage et le moulage. Si une pièce présente une légère contrainte interne ou une incohérence dimensionnelle, l’usinage doit s’adapter. Cela signifie parfois ajuster les paramètres, parfois accepter un certain niveau de variation. Quoi qu’il en soit, le processus devient moins prévisible. C'est pourquoi les fabricants expérimentés ont tendance à se concentrer sur la réduction des variations avant même le début de l'usinage, plutôt que d'essayer de les corriger plus tard.
Il y a aussi un côté pratique à cela. Dans la production quotidienne, les machines ne sont pas constamment ajustées. Des changements fréquents peuvent introduire davantage d’instabilité, pas moins. Au lieu de cela, les paramètres sont définis dans une plage qui a fait ses preuves, et les opérateurs sont formés pour reconnaître quand quelque chose dérive. Ce n’est pas un processus dramatique. La plupart du temps, il ne se passe rien d’anormal. Mais cette cohérence silencieuse est ce qui maintient les résultats d’usinage stables dans le temps.
Au moment où le traitement de surface commence, la fixation porte déjà l’historique de tout ce qui l’a précédée. Le revêtement est souvent considéré comme l’étape finale, quelque chose qui améliore la résistance à la corrosion ou l’apparence. Mais en réalité, cela dépend fortement de l’état de la surface sur laquelle il est appliqué.
Si l’usinage laisse des surfaces inégales ou si le nettoyage n’est pas approfondi, le revêtement ne se comportera pas de manière cohérente. L'épaisseur peut varier, l'adhérence peut s'affaiblir et les performances globales de la fixation peuvent devenir moins prévisibles. Cela n’affecte pas seulement la résistance à la corrosion. Cela peut influencer la friction, le couple lors de l’assemblage et même le comportement de la fixation sous charge.
En ce sens, le traitement de surface ne résout pas les problèmes antérieurs. Cela les révèle. Un processus stable menant à cette étape facilite le revêtement. Un système instable rend son contrôle difficile, même avec une inspection supplémentaire.
C’est là que le contrôle des processus devient moins une question de correction que de prévention. Au lieu de s’appuyer fortement sur l’inspection finale pour détecter les défauts, l’accent est mis sur le maintien de chaque étape dans une plage stable. Cela ne signifie pas éliminer toutes les variations (ce n’est pas réaliste), mais cela signifie réduire les fluctuations inutiles afin que le produit final se comporte de manière prévisible.
Chez Ningbo Shengfa Hardware, cette approche s'est développée progressivement. Il n’a pas été construit à partir d’un système ou d’une norme unique, mais grâce à une expérience répétée dans la fabrication pour l’exportation. Différents clients, différentes applications, différentes attentes : au fil du temps, des modèles commencent à émerger. Les produits qui fonctionnent bien proviennent généralement de processus qui ne changent pas beaucoup. Les produits qui présentent des problèmes remontent souvent à des étapes où le contrôle était moins cohérent.
Il y a aussi un équilibre à maintenir. Trop d’ajustements, même avec de bonnes intentions, peuvent créer de l’instabilité. Un manque d’attention peut favoriser l’aggravation des problèmes. Le défi consiste à trouver un terrain d’entente où les processus sont contrôlés, mais pas trop corrigés. Cet équilibre n’est pas fixe ; cela évolue avec l'expérience.